O faceamento é geralmente a primeira operação que um novo maquinista aprende, e muitas vezes é aquele que decide silenciosamente se uma peça é boa ou sucata. Se você observou uma ferramenta passar direto pela extremidade de uma peça giratória e deixar uma superfície plana e uniforme para trás, você já viu o faceamento em um torno em ação. O que parece simples exige mais atenção do que a maioria das pessoas espera: altura da ferramenta, direção de avanço, velocidade de corte e fixação, tudo isso aparece na face acabada.
Este guia aborda o lado prático do faceamento em tornos manuais e CNC, desde a configuração do trabalho até a solução de problemas, e finaliza com os detalhes que importam quando uma face plana precisa manter uma tolerância na produção.
O que realmente faz o enfrentamento em um torno
O faceamento reduz o comprimento de uma peça de trabalho e produz uma superfície plana perpendicular ao eixo de rotação. A peça gira enquanto uma ferramenta de ponta única avança pela face final, geralmente do diâmetro externo em direção ao centro ou vice-versa. Esse avanço perpendicular é a principal diferença do torneamento, onde a ferramenta se desloca paralelamente ao eixo e, em vez disso, reduz o diâmetro.
Em uma oficina, o revestimento realiza vários trabalhos ao mesmo tempo:
- Cria uma face de referência quadrada e limpa a partir da qual operações posteriores podem ser medidas.
- Alinha a extremidade serrada ou áspera da barra para que a peça tenha um comprimento conhecido.
- Remove a borda irregular deixada por uma serra de fita ou ferramenta de corte.
- Prepara a extremidade para perfuração central, chanfro ou rosqueamento.
Como muita coisa depende disso, uma face fora do quadrado, cônica ou côncava gera erros em cada etapa seguinte.
Preparando-se para um corte limpo
A maioria dos problemas enfrentados são problemas de configuração disfarçados. Antes de tocar na alavanca de alimentação, tome alguns cuidados básicos.
Fixação e balanço
Segure a peça de trabalho o mais próximo possível das mandíbulas do mandril, conforme a operação permitir, e mantenha o comprimento sem suporte curto. Em discos ou anéis finos, uma passagem leve com avanço suave atinge um corte pesado que afasta a peça da ferramenta. Se a face for o único recurso a ser usinado, uma mandíbula macia ou um acessório simples geralmente fará mais pela precisão do que qualquer alteração nos parâmetros de corte.
Altura da ferramenta no centro
Coloque a ponta da ferramenta exatamente na linha central do fuso. Um conjunto de ferramentas acima do centro deixa uma pequena protuberância no meio da face; colocado abaixo do centro, ele esfrega, empurra o trabalho e produz uma superfície áspera e endurecida. Um medidor central, uma régua de aço presa entre a ferramenta e a peça de trabalho ou um relógio comparador na corrediça transversal o aproximarão e um leve corte de teste confirmará isso.
Escolha da ferramenta e geometria
As ferramentas direita e esquerda avançam em direções opostas, portanto combine a ferramenta com a direção que você pretende deslocar e certifique-se de que a aresta de corte, e não o flanco, encaixe no trabalho. Mantenha o balanço da ferramenta no mínimo que libere o trabalho. A geometria de inclinação positiva é adequada para máquinas mais leves, um raio de ponta pequeno proporciona um acabamento mais fino, mas uma ponta mais fraca, e um raio maior aumenta as forças de corte o suficiente para vibrar em peças delgadas.
De frente para dentro ou de frente para fora
A direção da alimentação é uma decisão que vale a pena tomar deliberadamente e não por hábito.
- Enfrentando (diâmetro do centro para o exterior): o corte começa perto do meio e segue para fora. A ferramenta sai do trabalho de forma limpa na borda externa, o que muitas vezes melhora o acabamento na parte de fechamento da face e empurra a rebarba para o diâmetro externo, onde uma lima ou chanfro a remove facilmente.
- Enfrentando (diâmetro externo em direção ao centro): a ferramenta entra pela borda externa e termina no centro. Isso geralmente é preferido quando uma rebarba próxima ao furo é mais fácil de manusear ou quando uma operação seguinte de perfuração central removerá esse material de qualquer maneira.
Muitos maquinistas fazem o desbaste em direção ao centro e fazem a passagem de acabamento para fora. Qualquer que seja a direção escolhida, mantenha-a consistente em todo o lote para que as faces permaneçam intercambiáveis.
Velocidades, avanços e profundidade de corte
Uma peculiaridade do faceamento é que a velocidade da superfície muda conforme a ferramenta se move. No diâmetro externo o trabalho se move mais rápido; perto do centro, quase não se move. Em um torno manual operando em RPM fixo, isso significa que o aro geralmente é cortado muito rápido e o meio muito lento. Reduzir ligeiramente a velocidade do fuso e facilitar o avanço na passagem de acabamento geralmente proporciona uma face mais consistente.
Pontos iniciais aproximados para passes de faceamento em aço doce com ferramenta de metal duro; ajuste a rigidez da máquina, a classe da pastilha e o material da peça. | Passe | Profundidade de corte | Alimentação | Velocidade de superfície | Objetivo |
| Desbaste | 1,0 a 2,5mm | 0,15 a 0,30 mm/rotação | 120 a 180m/min | Remova o estoque e a extremidade serrada |
| Semi-acabamento | 0,3 a 0,8mm | 0,10 a 0,20 mm/rotação | 150 a 200m/min | Planicidade e comprimento corretos |
| Acabamento | 0,05 a 0,20 mm | 0,05 a 0,12 mm/rotação | 180 a 250m/min | Acabamento final e face de referência |
Problemas comuns enfrentados e como corrigi-los
- Uma protuberância ou pip no centro. Quase sempre a altura da ferramenta. Redefina a ponta no centro e faça uma nova passagem.
- Rosto cônico ou abaulado. Verifique o alinhamento do contraponto no trabalho do eixo, o desgaste na corrediça transversal e no composto e a deflexão da ferramenta em balanços longos.
- Chatter ou acabamento padronizado. Reduza o balanço da ferramenta, apoie melhor a peça de trabalho, diminua um pouco a velocidade ou altere o raio da ponta.
- Um acabamento áspero e rasgado. Geralmente uma aresta cega, um avanço muito pesado ou uma velocidade que não se adapta nem ao material nem à pastilha.
- Rebarbas na borda. Adicione um pequeno chanfro ou uma passagem leve de rebarbação como parte da operação e não como uma reflexão tardia.
Enfrentando em um torno CNC
Num torno CNC a geometria do corte é a mesma; apenas o controle disso muda. Vale a pena lembrar alguns pontos.
- As passagens de faceamento são programadas como um movimento reto ao longo do eixo X em um Z fixo, ou como um ciclo fixo de faceamento, como G72 em muitos controles estilo Fanuc.
- A velocidade superficial constante (G96) mantém uma velocidade de corte constante à medida que a ferramenta se aproxima do centro. Combine-o com um grampo de velocidade máxima do fuso, caso contrário o fuso acelera à medida que o diâmetro diminui.
- O avanço por revolução mantém a carga de cavacos consistente, independentemente do diâmetro.
- Uma passagem de acabamento leve separada, geralmente de 0,1 a 0,2 mm, proporciona um acabamento e planicidade de face previsíveis.
A repetibilidade é o benefício real e ainda depende de deslocamentos corretos da ferramenta e de uma primeira peça verificada. A execução de eixos escalonados é um bom exemplo de onde isso compensa.
 Eixo escalonado de aço inoxidável personalizado Um eixo escalonado de aço inoxidável torneado personalizado para conexão de motor, rolamento ou acessório, que vale a pena revisar para produção repetível de eixo escalonado e precisão dos componentes de acionamento. Ver Produto →
Por que o rosto geralmente é mais importante que o diâmetro
Em peças que são empilhadas, assentadas ou giradas, a face final é a referência a partir da qual todo o resto é medido. Os eixos ópticos são uma boa ilustração: a face deve ser plana e quadrada para que a montagem fique correta, sem desvios introduzidos no ombro. A mesma lógica se aplica a corpos de válvulas, peças brutas de engrenagens e componentes de acionamento, onde alguns micrômetros de erro de face se transformam em ruído, vibração ou desgaste prematuro a jusante. Isso é uma grande parte como a precisão dimensional é mantida sob controle na produção em volume.
 Eixo óptico de aço inoxidável personalizado com slot Um eixo óptico torneado de aço inoxidável com ranhura para componentes de junta móveis, feito de acordo com especificações personalizadas; vale a pena verificar onde as faces quadradas são importantes. Ver Produto →
Faces correspondentes em buchas e alojamentos
As buchas mostram o outro lado da moeda. Uma bucha flangeada ou de bronze simples é pressionada em um alojamento e carrega um eixo giratório, de modo que ambas as faces finais precisam estar quadradas ao furo e livres de rebarbas salientes. Uma rebarba deixada em uma extremidade faceada pode parar completamente o assentamento da bucha, o que prejudica a folga e aparece mais tarde como calor e desgaste. Uma passagem de faceamento limpa seguida de um chanfro leve não custa quase nada e evita isso totalmente.
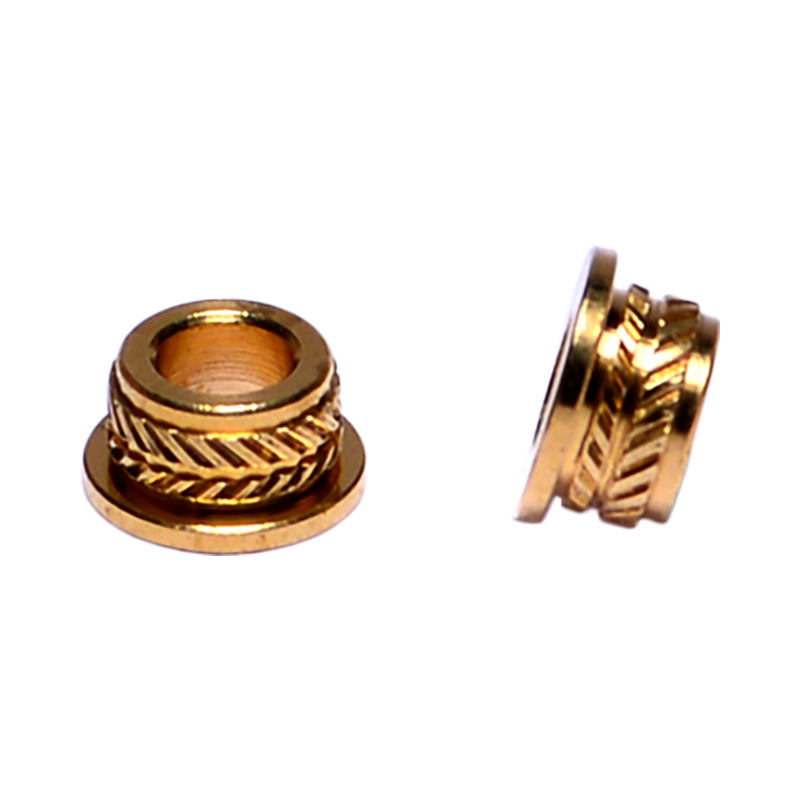 Buchas de bronze personalizadas para fabricação B2B Uma opção de bucha de bronze personalizada para necessidades entre empresas; vale a pena observar quando a precisão do assentamento, as faces livres de rebarbas e o revestimento limpo são importantes nos conjuntos de alojamento e eixo. Ver Produto →
Lista de verificação antes do próximo corte
- Confirme se a peça de trabalho está presa com segurança e com balanço mínimo.
- Coloque a ponta da ferramenta exatamente no centro e verifique com um corte de teste.
- Mantenha o balanço da ferramenta no comprimento mais curto que libere o trabalho.
- Decida a direção da alimentação antes de começar e mantenha a consistência durante todo o lote.
- Áspero e pesado, em seguida, faça uma leve passagem de acabamento para uniformidade e acabamento.
- Verifique o rosto com uma régua ou indicador, não apenas a olho nu.
- Quebre a aresta com um pequeno chanfro ou passe de rebarbação antes que a peça saia da máquina.
Enfrentar recompensa mais a paciência do que o poder. Coloque a ferramenta no centro, mantenha a configuração rígida e deixe uma leve passagem de acabamento fazer o trabalho, e a face ficará plana, repetível e pronta para qualquer operação que vier a seguir.
Produtos de hardware de precisão Kunshan Hong Yong Sheng maquina e molda peças exatamente desse tipo, desde núcleos de eixo e buchas até fixadores e componentes moldados por injeção. Se você tiver um desenho em que uma extremidade faceada deve manter uma tolerância, nossos engenheiros terão prazer em conversar sobre como ele funcionaria na produção.