O enfrentamento geralmente é o primeiro corte que um novo maquinista aprende e o último em que um profissional experiente para de pensar, e é exatamente por isso que ainda causa problemas. Prenda uma peça de trabalho, passe pela extremidade e você terá uma face plana e quadrada para trabalhar. Faça isso descuidadamente e cada operação seguinte herdará o erro. O que se segue é como abordamos o torneamento em nossa própria oficina: os hábitos de configuração, os números com os quais partimos e as falhas que acabamos corrigindo com mais frequência.
O que realmente faz o enfrentamento em um torno
O faceamento remove material da extremidade de uma peça de trabalho para produzir uma superfície perpendicular ao eixo de rotação. A ferramenta se move radialmente, através da face, em vez de ao longo do comprimento da peça. O resultado é uma face de referência: algo para sentar, medir ou segurar em uma segunda operação.
Na maioria das vezes a peça é cilíndrica e presa em um mandril de três mandíbulas. Um mandril de quatro mandíbulas ou placa frontal sai quando a peça é irregular, tem paredes finas ou precisa ser discada corretamente. Eixos mais longos geralmente passam entre os centros com um cão de acionamento que realiza a rotação.
Duas coisas definem um rosto bonito. É plano dentro de tudo o que o desenho permite e é quadrado em relação ao eixo. Acabamento, condição da rebarba e tempo de ciclo decorrem desses dois. Uma face que parece brilhante, mas que ultrapassa alguns centésimos de milímetro, ainda assim empurrará o rumo para fora da linha, por isso verificamos com um indicador e não com os olhos.
Enfrentar versus virar: alimentação diferente, resultado diferente
As duas operações são frequentemente confundidas porque utilizam a mesma máquina e frequentemente a mesma ferramenta. A diferença é a direção que a ferramenta percorre em relação ao trabalho.
Como diferenciar um corte de face de um corte de torneamento na máquina. | Aspecto | Enfrentando | Virando |
| Alimentação de ferramenta | Radial, em toda a face final | Axial, ao longo do comprimento |
| Resultado | Face plana quadrada ao eixo | Diâmetro reduzido, superfície cilíndrica |
| Profundidade medida | Fora do final, ao longo do eixo | Fora do diâmetro, radialmente |
| Velocidade de superfície | Muda conforme a ferramenta cruza a face | Constante em um determinado diâmetro |
| Uso típico | Esquadrar uma extremidade, limpar um corte de serra, formar um ombro | Ajustando o diâmetro externo |
Configurando antes do primeiro corte
Quase todos os problemas enfrentados pelos quais somos questionados começam antes que a ferramenta toque o metal. Cinco minutos de preparação salvam uma peça descartada.
- Mantenha a saliência curta. Segure a peça tanto quanto a operação permitir; cada milímetro extra pendurado nas mandíbulas adiciona vibração que você não pode eliminar depois.
- Coloque a ferramenta na altura central. Uma ferramenta acima do centro esfrega e fica cega rapidamente, uma abaixo do centro deixa uma marca no meio da face. Verifique o centro do contraponto com uma régua ou um pequeno esquadro.
- Combine a ferramenta com a direção do corte. Uma ferramenta de torneamento padrão à direita realiza os cortes usuais no lado de aproximação, de modo que você alimenta do diâmetro externo para dentro com o fuso girando em sua direção.
- Trave o carro e ajuste o composto de forma que a corrediça transversal mova a ferramenta diretamente pela face. Qualquer ângulo deixado no composto transforma uma face plana em um cone.
- Limpe os cavacos e certifique-se de que a ferramenta tenha espaço para alcançar o centro do trabalho sem que o suporte suje o mandril.
Uma sequência de enfrentamento que funciona
A ordem abaixo é o que ensinamos no chão de fábrica. É adequado para tornos manuais e pode ser traduzido diretamente para um programa CNC.
- Deslize levemente a extremidade com o fuso girando em velocidade moderada e observe onde a ferramenta faz contato pela primeira vez. Um corte parcial indica que a peça de trabalho não está posicionada corretamente nas mandíbulas ou foi serrada em ângulo.
- Faça o passe de desbaste da borda externa em direção ao centro, deixando cerca de 0,2 mm a 0,5 mm de excesso para acabamento.
- Retraia, pare o fuso e verifique o comprimento total em relação ao desenho antes de prosseguir. É muito mais fácil remover outros 0,3 mm do que recolocá-los.
- Faça o corte de acabamento com uma aresta viva, um avanço mais leve e a mesma direção de deslocamento, para que o acabamento seja consistente em toda a face.
- Pare logo antes do ponto morto em máquinas manuais ou programe a ferramenta para limpar a linha central em uma CNC e, em seguida, quebre a borda com uma lima fina ou uma ferramenta de rebarbação enquanto o trabalho gira lentamente.
Um ponto que vale a pena repetir: à medida que a ferramenta se aproxima do eixo, a velocidade superficial cai para zero. Cortar ali está mais próximo de esfregar do que cortar, e é por isso que o acabamento muitas vezes se deteriora nos últimos milímetros da face. Uma velocidade do fuso ligeiramente mais alta, um avanço mais leve próximo ao centro ou controle constante da velocidade de superfície em um CNC, tudo ajuda.
Velocidades, avanços e profundidade de corte
Os números dependem do material, da rigidez e do ferramental, mas essas são as faixas a partir das quais partimos em um torno razoavelmente apertado com pastilhas de metal duro.
Valores iniciais para torno leve; ajuste ao material, rigidez e acabamento necessário. | Parâmetro | Desbaste | Acabamento |
| Profundidade de corte | 0,5 mm a 2 mm | 0,1 mm a 0,4 mm |
| Avanço por revolução | 0,1 mm a 0,25 mm | 0,05 mm a 0,1 mm |
| Velocidade do fuso | Conjunto a partir do maior diâmetro | Pode ser levantado para um rosto mais limpo |
| Refrigerante | Inundação quando disponível | Inundação ou aplicação de pincel leve |
Defina a velocidade do fuso com base no maior diâmetro que você está cortando, não no tamanho final. Por exemplo, uma face de 40 mm e uma face de 10 mm precisam de rpm muito diferentes para manter a mesma velocidade de superfície, e a borda externa é onde ocorre a maior parte do corte.
Quando um rosto dá errado
A maioria das falhas que enfrentam se revelam nos primeiros segundos. Ler a superfície durante o corte evita muitas suposições.
- Marcas de conversa: excesso de balanço, um porta-ferramenta solto, uma peça de trabalho sem suporte ou um avanço muito pesado. Reduza primeiro o balanço e depois alimente.
- Face abaulada ou convexa: a ferramenta não está na altura central ou o carro transversal não está se deslocando perpendicularmente ao eixo.
- Acabamento rasgado e manchado: uma borda cega ou uma velocidade de superfície próxima ao centro que é muito baixa para cortar corretamente.
- Rebarba pesada na borda externa: uma pastilha desgastada e uma taxa de avanço que empurra, em vez de cisalhar, o metal.
- Pip deixado no meio: a ferramenta parou perto do eixo ou a geometria da ponta da ferramenta não é adequada para faceamento ao centro.
Onde a qualidade facial aparece em peças reais
Um rosto raramente é um fim em si mesmo. Em um eixo escalonado, o ressalto que carrega um rolamento deve ficar perpendicular ao munhão, ou a pré-carga e o desvio saem pela janela. Em uma bucha de bronze, as extremidades faceadas definem o comprimento instalado e decidem como a peça assenta em seu alojamento. As peças brutas das engrenagens têm ambas as faces usinadas para que a espessura e o paralelismo fiquem dentro da tolerância antes dos dentes serem cortados. Quando esses detalhes se desviam, toda a assembléia lhe contará sobre isso mais tarde.
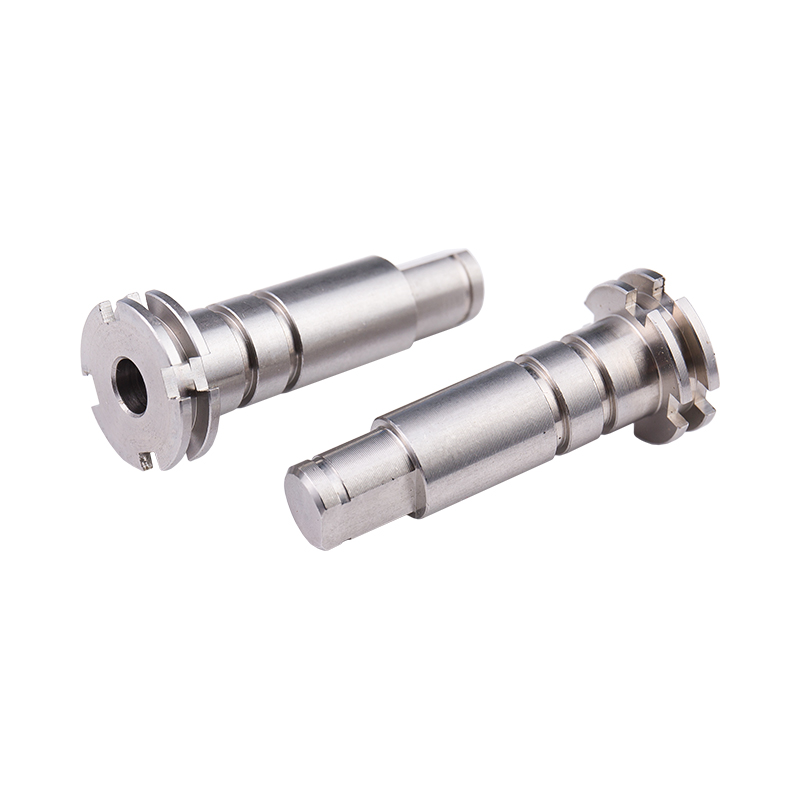 Eixo escalonado de aço inoxidável personalizado Eixo de aço inoxidável torneado personalizado para conexões de motores e mancais, com especificações e tratamento de superfície ajustados à aplicação; o revestimento dos ombros suporta a precisão da montagem. Ver Produto →
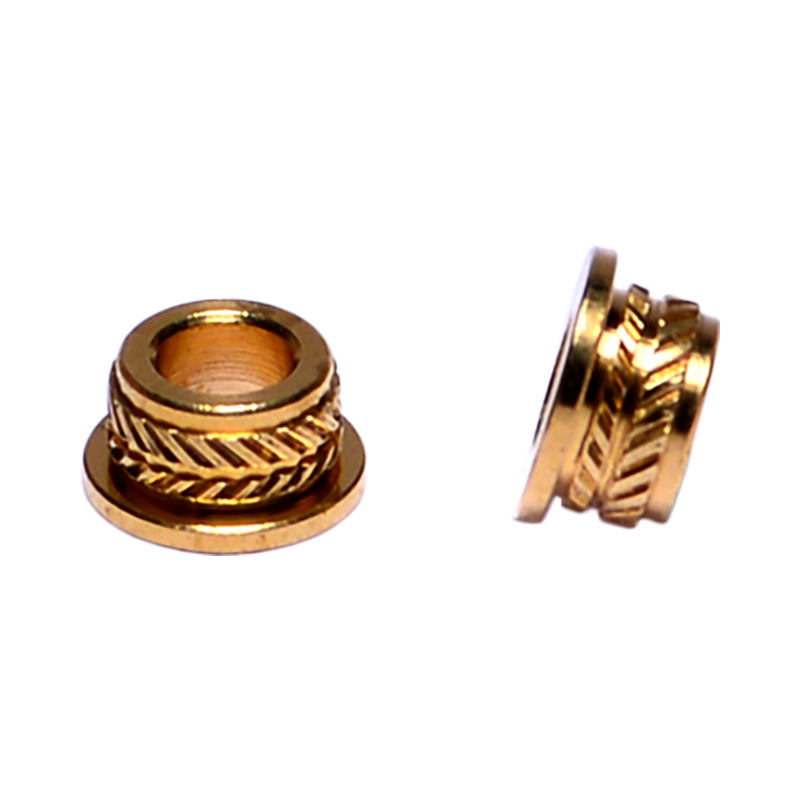 Buchas de bronze personalizadas para produção B2B Buchas de bronze personalizadas de um fabricante que oferece torneamento CNC e produção de alto volume; extremidades faceadas ajudam a definir o comprimento instalado e o assentamento nas caixas. Ver Produto →
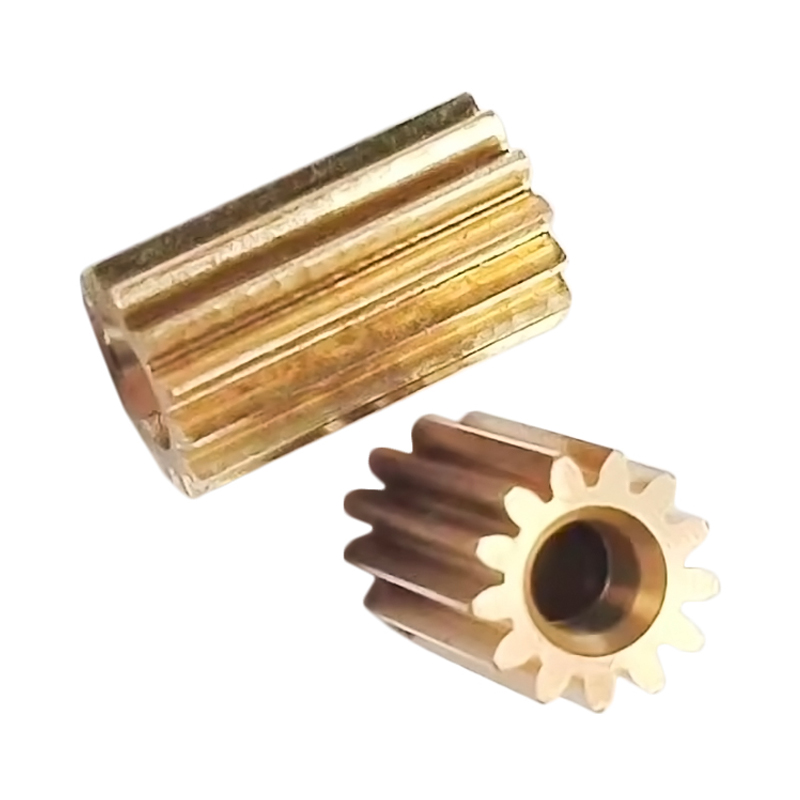 Engrenagem de latão personalizada para transmissão de energia Engrenagem de dentes retos torneada em latão para transmissão de potência motorizada, processada conforme especificações e tratamento de superfície solicitados, com faceamento crítico em espessura e paralelismo. Ver Produto →
Esta é a razão pela qual tratamos o faceamento como uma etapa de metrologia e não como uma etapa de desbaste. As peças que saem de nossas células giratórias, de trabalho de eixo escalonado para fixadores pequenos, são verificados quanto à quadratura e comprimento, em vez de simplesmente medidos quanto ao diâmetro. Nossa equipe escreveu a abordagem mais ampla em como a precisão dimensional é mantida em uma produção , e a operação de enfrentamento é o primeiro lugar onde a disciplina começa.
Hábitos que mantêm os rostos planos
A vida útil e a paciência da ferramenta são mais importantes do que qualquer configuração individual. Mantenha uma pastilha sobressalente ou uma ferramenta recém-afiada ao seu alcance para que uma aresta cega nunca se torne um motivo para um acabamento ruim da face. Faça a passagem extra com uma profundidade menor em vez de forçar um corte pesado que desvie a peça de trabalho. Nunca deixe a chave do mandril no mandril, mantenha o cabo da lima em sua mão e longe do mandril giratório, e limpe limalhas longas e fibrosas com um gancho ou uma escova, em vez de usar dedos enluvados. Pequenos hábitos como esses são o que acalmam o chão de fábrica, e operadores calmos fazem rostos melhores.
Facear em um torno é uma ideia simples realizada com muitas pequenas decisões: quanto fica pendurado nas mandíbulas, onde a ferramenta fica em relação ao centro, em que direção ela se desloca e quanto estoque você deixa para a última passagem. Faça tudo certo e a operação leva minutos e mantém a tolerância sem complicações. Se errar, o erro seguirá a peça até a montagem. Se uma face em um de seus componentes continuar fora das especificações, envie-nos o desenho e uma foto do acabamento superficial, e diremos o que mudaríamos na configuração.